تركيب أنبوبي أو شرائحي أو كتلة أو خرطوشة: كيف يحدد التركيب سهولة الصيانة
2026-09-22 · الصناعة والاختيار والشراء
طريقة توصيل الصمام تحدّد طول الإصلاح وعدد مواضع التسرب. أربعة أجيال من التركيب وما يعنيه كل منها للقطع.
أربعة أجيال ومقايضة واحدة
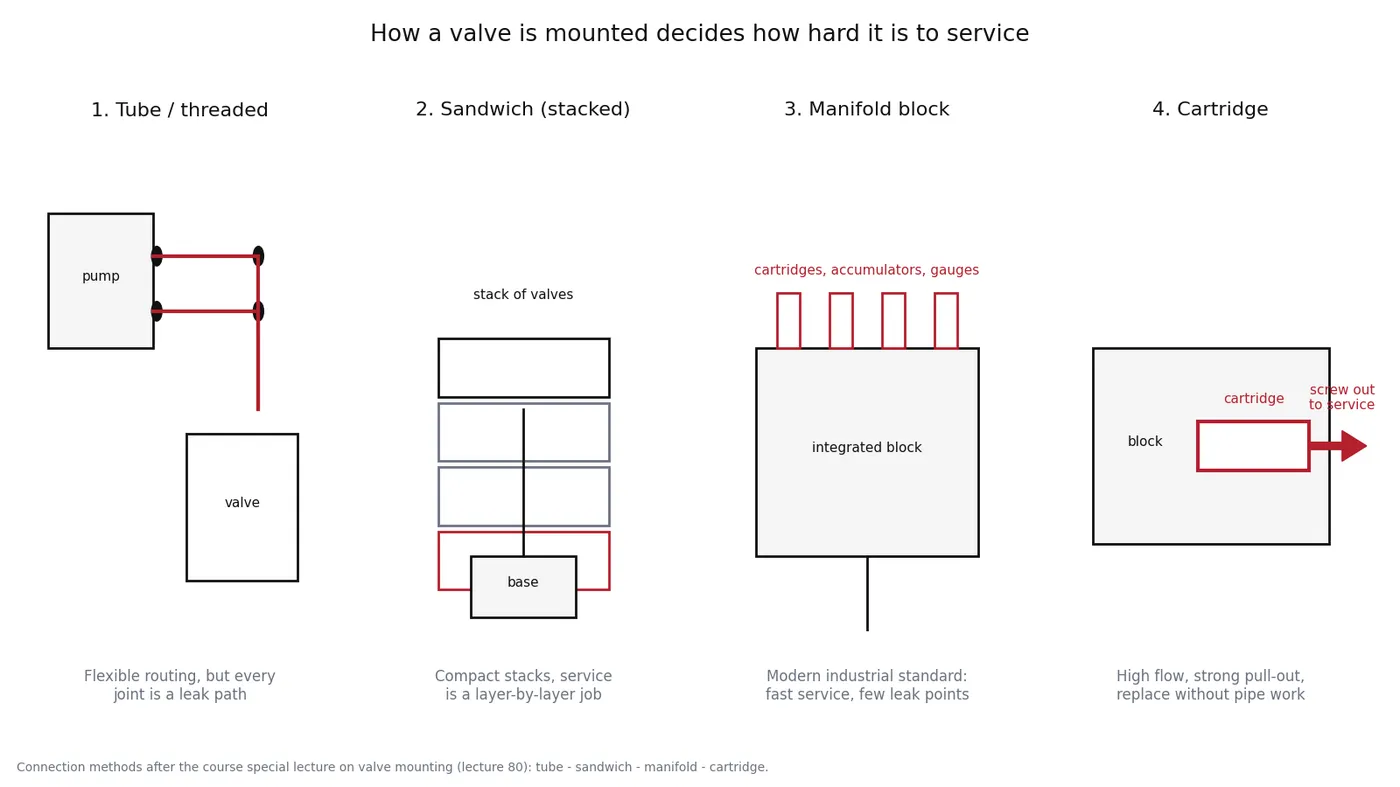
مرّ تركيب الصمامات الهيدروليكية بأربعة أجيال، وكل خطوة قايضت قليلاً من المرونة بعدد أقل من مواضع التسرب وصيانة أسرع:
- الأنابيب والوصلات الملولبة. كل صمام يُوصل بأنابيب منفصلة. والمسار مرن، وهكذا تُوصل معظم الماكينات المتنقلة موزّعها الرئيسي، لكن كل وصلة تسرب محتمل وكل إصلاح يتطلب فتح أنابيب.
- الألواح الشرائحية (المتراكمة). تتراكم الصمامات على قاعدة مشتركة بمسالك داخلية للضغط والرجوع. مدمجة ومعيارية، لكن صيانة صمام في وسط الحزمة تعني تفكيك الحزمة.
- كتل التوزيع (المانيفولد). الكتلة هي الدائرة: المسالك محفورة في قطعة واحدة، وتُركّب عليها الخراطيش والمراكم والمانومترات والمرشّحات. وهو المعيار الحديث للهيدروليك الصناعي لأنه يُزيل معظم الوصلات الخارجية.
- صمامات الخرطوشة. صمام كامل يُبرم في تجويف. سعة تصريف عالية ومقاومة شدّ قوية واستبدال دون لمس الأنابيب — ولهذا تسيطر على التصاميم الجديدة.
كلفة كل أسلوب في الميدان
| التركيب | القوة | موضع الألم | الاستخدام المعتاد |
|---|---|---|---|
| أنبوبي / ملولب | مسار مرن وسهل التعديل | وصلات كثيرة، والاهتزاز يرخيها، ووصول الصيانة ضعيف | موزّعات رئيسية متنقلة وخطوط تجريبية |
| شرائحي | مدمج بواجهات قياسية | حزمة عميقة يجب فصلها للوصول إلى صمام واحد | وحدات قدرة صناعية وماكينات تشغيل |
| كتلة مانيفولد | وصلات خارجية قليلة وأنابيب قصيرة وتكامل سهل | كتلة مخصّصة ومدة توريد طويلة وكلفة تشغيل | أنظمة صناعية ومنصّات اختبار ووحدات قدرة |
| خرطوشة | تصريف عالٍ في حجم صغير واستبدال سريع | تفاوت التجويف حرج؛ والتجويف المخدوش يتسرب | التصاميم المتنقلة والصناعية الحديثة |
لماذا انتصر المانيفولد
لثلاثة أسباب كلها عملية. أولاً مواضع التسرب: الكتلة تستبدل دستة من الوصلات المفنّجة والملولبة بمسالك مُشغَّلة. وثانياً زمن الصيانة: الخرطوشة تُفكّ وتُستبدل في دقائق، أما الصمام الأنبوبي فيتطلب فتح الدائرة وتفريغ الهواء. وثالثاً التكامل: يمكن لمركم ومانومتر ومرشّح وأربع خراطيش أن تتشارك كتلة واحدة، ما يقصّر الدائرة ويقلّل حجم الزيت المطلوب ضغطه.
وبالنسبة للمالك النتيجة بسيطة: في تصميم بمانيفولد، الوظيفة البطيئة تكون أشبه بخرطوشة واحدة منها بعطل في الدائرة كلها. وهذا تشخيص أرخص.
الواجهات هي موطن القطع
أياً كان التركيب، فما نبيعه عادةً هو القطعة على الواجهة: قرص التوزيع داخل المضخة، وبكرة المنظّم في كتلة التحكم، والحلقة المطاطية وحلقة الإحكام التي تُحكم منفذاً، وطقم حشوات لتجويف خرطوشة.
ولهذا تهم معايير المنافذ بقدر ما تهم فئات التصريف. فقد يبدو منفذان متطابقين ويقبلان وصلة ملولبة ISO 725 بحلقة، أو منفذاً SAE J1926 بخيط ووجه إحكام مختلفين. وتركيب الخطأ لا يفشل ببطء بل يفشل عند أول ضغط. وتُدرج صفحة المراجع عندنا المعايير التي نتحقق منها، ونطلب اللوحة أو صورة المنفذ كلما كان العميل غير متأكد.
قبل طلب صمام أو طقم حشوات
- نوع التركيب — أنبوبي أو شرائحي أو تجويف مانيفولد أو خرطوشة؛ وأرقام التجاويف للخراطيش.
- معيار المنفذ وخيطه — ISO 725 / SAE J1926 / متري، ونوع الإحكام: حلقة على بروز أو حلقة مسطحة أو وجه مستوٍ.
- الضغط والتصريف عند الصمام لا فقط أقصى قيمة في المنظومة.
- وظيفة البكرة وحالة المنتصف — مغلق أو مفتوح أو tandem أو عائم — لأن صمامين متطابقين ظاهرياً يتصرفان بشكل مختلف.
- عزوم الربط للخرطوشة أو براغي الفلنجة: النقص يتسرب والزيادة تشقق.
أرسل صورة الواجهة واللوحة، وسنؤكد القطعة المقترنة قبل الشحن. وهذه الخطوة وحدها تمنع معظم حالات «لا يُركَّب» التي نراها.
اقرأ أيضاً: المراجع والمعايير التي نتحقق منها، وتراكب البكرة والتوزيع، ومكتبة القطع.
المقالات وقوائم الفحص الكاملة بالإنكليزية؛ وقد تُرجمت العناوين لتسهيل الوصول إلى المستند المناسب. English original.